
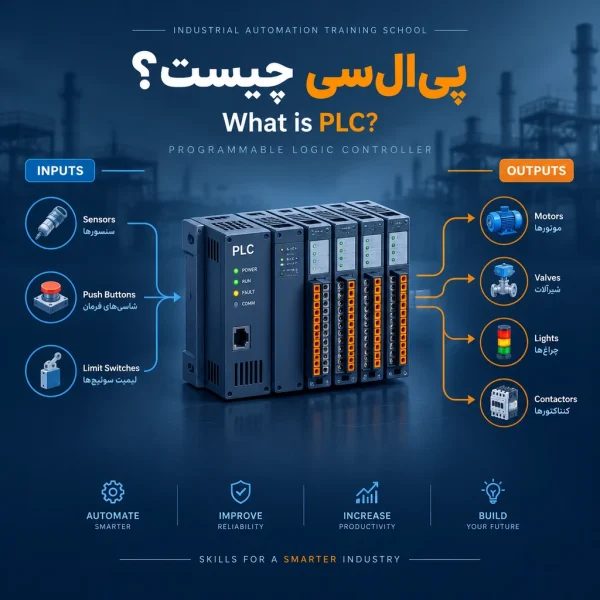
پی ال سی چیست؟ آشنایی با شغل PLC، بازار کار و درآمد آن
تصور کنید در یک کارخانه، صدها قطعه باید به ترتیب مشخصی جابهجا شوند، موتورها در زمان مناسب روشن شوند و دستگاه بستهبندی بدون خطا کار کند. اگر قرار باشد تمام این عملیات با دخالت مستقیم نیروی انسانی انجام شود، هم سرعت تولید پایین میآید و هم احتمال خطا افزایش پیدا میکند. اینجاست که سیستمهای اتوماسیون صنعتی وارد عمل میشوند؛ سیستمهایی که بخش زیادی از کارها را بهصورت خودکار و طبق برنامه انجام میدهند.
یکی از تجهیزات مهم در این سیستمها PLC یا پی ال سی است. این دستگاه اطلاعات را از سنسورها و تجهیزات مختلف دریافت میکند، شرایط را طبق برنامه بررسی میکند و فرمان لازم را به موتورها، شیرهای برقی و سایر تجهیزات میفرستد.
اما PLC فقط یک دستگاه صنعتی نیست؛ کار با آن میتواند به یک مسیر شغلی تخصصی تبدیل شود. افرادی که در این حوزه فعالیت میکنند، ممکن است برنامه دستگاههای صنعتی را بنویسند، تابلوهای کنترلی را راهاندازی کنند یا ایرادهای سیستمهای اتوماسیون را برطرف کنند.
اگر میخواهید بدانید پی ال سی چیست، متخصص PLC چه کاری انجام میدهد، برای ورود به این شغل به چه مهارتهایی نیاز دارید و آینده کاری آن چگونه است، در ادامه با مفاهیم اصلی، کاربردها و مسیر یادگیری این تخصص آشنا میشوید.
پی ال سی چیست و چه کاری انجام میدهد؟
PLC مخفف عبارت Programmable Logic Controller و به معنای «کنترلکننده منطقی برنامهپذیر» است. این دستگاه یک کنترلکننده صنعتی است که میتوان آن را برای مدیریت عملیات ماشینآلات و فرایندهای تولید برنامهریزی کرد.
برای درک بهتر عملکرد PLC، یک دستگاه پرکن بطری را در نظر بگیرید. دستگاه باید ابتدا حضور بطری را تشخیص دهد، سپس شیر پرکن را باز کند و پس از رسیدن مایع به مقدار مشخص، شیر را ببندد. بعد از آن، بطری به مرحله بعدی منتقل میشود.
PLC میتواند این مراحل را طبق برنامه اجرا کند. سنسورها اطلاعات لازم را در اختیار آن قرار میدهند و PLC بر اساس شرایط تعریفشده، فرمان مناسب را صادر میکند.
به زبان ساده، PLC نقش مغز کنترلی بسیاری از ماشینآلات صنعتی را بر عهده دارد؛ البته عملکرد آن به برنامه، تجهیزات متصل و ساختار سیستم کنترل بستگی دارد.
اجزای اصلی PLC
برای اینکه PLC بتواند یک فرایند صنعتی را کنترل کند، چند بخش اصلی در آن نقش دارند:
- پردازنده مرکزی (CPU): برنامه کنترلی را اجرا میکند و بر اساس اطلاعات دریافتی، وضعیت خروجیها را تعیین میکند.
- حافظه: برنامه، متغیرها و اطلاعات موردنیاز سیستم در آن نگهداری میشوند.
- ورودیها و خروجیها (I/O): ارتباط PLC با سنسورها، کلیدها، موتورها و سایر تجهیزات را برقرار میکنند.
- منبع تغذیه: برق موردنیاز بخشهای مختلف کنترلکننده را تأمین میکند.
- درگاههای ارتباطی: امکان اتصال به رایانه، نمایشگرهای صنعتی و سایر تجهیزات سازگار را فراهم میکنند.
ورودیها و خروجیهای PLC میتوانند از نوع دیجیتال یا آنالوگ باشند. ورودی دیجیتال برای دریافت وضعیتهایی مانند روشن یا خاموش بودن یک کلید استفاده میشود؛ درحالیکه ورودی آنالوگ میتواند اطلاعاتی مانند دما، فشار یا سطح مایع را دریافت کند.
البته برای اندازهگیری یا کنترل دقیق برخی کمیتها، انتخاب سنسور، ماژول ورودی و روش پردازش سیگنال نیز اهمیت دارد.
PLC چگونه کار میکند؟
PLC در بسیاری از کاربردها برنامه خود را بهصورت چرخهای اجرا میکند. در یک چرخه معمول، ابتدا وضعیت ورودیها خوانده میشود، سپس برنامه اجرا میشود و در نهایت خروجیها بهروزرسانی میشوند. پس از آن، چرخه بعدی آغاز میشود.
برای مثال، در یک سیستم کنترل پمپ، ممکن است برنامه طوری نوشته شود که با رسیدن سطح آب به حد مشخص، پمپ روشن شود و پس از پایین آمدن سطح به مقدار تعیینشده، خاموش شود.
این فرایند بهطور خودکار ادامه پیدا میکند و اپراتور مجبور نیست هر بار فرمان روشن یا خاموش شدن پمپ را صادر کند.
زمان اجرای هر چرخه به مدل PLC، حجم برنامه و نوع عملیات بستگی دارد. در ماشینآلات سریع یا فرایندهایی که زمان واکنش اهمیت زیادی دارد، تأخیرهای ورودی و خروجی و زمان اجرای برنامه باید بهدقت بررسی شوند.
تفاوت PLC با رله و کامپیوتر صنعتی چیست؟
PLC، رله و کامپیوتر صنعتی ممکن است در یک پروژه نقشهای متفاوتی داشته باشند؛ بنابراین نمیتوان آنها را در تمام شرایط جایگزین یکدیگر دانست.
رله برای قطع و وصل مدار بر اساس شرایط مشخص استفاده میشود. در مدارهای فرمان ساده، رله همچنان کاربرد دارد؛ اما با افزایش تعداد مراحل کنترلی، تغییر منطق مدارهای رلهای میتواند به سیمکشی و اصلاحات بیشتری نیاز داشته باشد.
PLC این امکان را فراهم میکند که بخش زیادی از منطق کنترل در قالب برنامه پیادهسازی شود. به همین دلیل، تغییر توالی عملیات و بررسی وضعیت سیستم در بسیاری از پروژهها سادهتر خواهد بود.
کامپیوتر صنعتی نیز برای اجرای نرمافزارها و پردازشهای پیچیدهتر کاربرد دارد. در بعضی پروژهها، PLC وظیفه کنترل ماشینآلات را انجام میدهد و کامپیوتر صنعتی برای پردازش داده یا اجرای نرمافزارهای تخصصی به کار گرفته میشود.
انتخاب هرکدام به نوع فرایند، پیچیدگی سیستم، شرایط محیطی و نیازهای کنترلی بستگی دارد.
انواع PLC کداماند؟
PLCها از نظر ساختار سختافزاری و قابلیت توسعه، مدلهای مختلفی دارند. شناخت تفاوت آنها به انتخاب کنترلکننده مناسب برای هر پروژه کمک میکند.
۱. PLC کامپکت (Compact)
در مدل کامپکت، بخشهایی مانند پردازنده و تعدادی از ورودیها و خروجیها در یک مجموعه یکپارچه قرار گرفتهاند. بعضی مدلها نیز امکان افزودن ماژولهای جانبی را دارند.
این نوع PLC برای ماشینآلات کوچک، دستگاههای بستهبندی و پروژههایی که تعداد ورودی و خروجی محدودی دارند، گزینه مناسبی است.
نصب نسبتاً ساده و اشغال فضای کمتر از مزایای آن محسوب میشود؛ اما ظرفیت توسعه باید با توجه به مشخصات مدل بررسی شود.
۲. PLC ماژولار (Modular)
در PLC ماژولار، بخشهای مختلف سیستم بهصورت ماژولهای جداگانه انتخاب و نصب میشوند. برای مثال، میتوان متناسب با نیاز پروژه، پردازنده، ماژول ورودی و خروجی، تجهیزات ارتباطی و ماژولهای تخصصی را در کنار یکدیگر قرار داد.
این ساختار برای خطوط تولید و پروژههایی که به تعداد زیادی سیگنال یا قابلیت توسعه نیاز دارند، کاربردی است.
۳. PLC رکمونت (Rack-mounted)
در ساختار رکمونت، ماژولها روی یک شاسی یا رک مشترک نصب میشوند. این معماری در برخی سیستمهای بزرگ صنعتی استفاده میشود که به تعداد زیادی ورودی و خروجی یا ارتباطات متنوع نیاز دارند.
توجه داشته باشید که رکمونت و ماژولار الزاماً دو دسته کاملاً جدا نیستند؛ بسیاری از PLCهای ماژولار از رک یا شاسی برای نصب ماژولها استفاده میکنند.
تفاوت PLC با DCS و PAC
علاوه بر PLC، کنترلکنندهها و سیستمهای دیگری نیز در اتوماسیون صنعتی وجود دارند.
| سیستم | کاربرد اصلی |
|---|---|
| PLC | کنترل ماشینآلات، توالی عملیات و بسیاری از فرایندهای صنعتی |
| DCS | مدیریت و کنترل فرایندهای گسترده و پیوسته، مانند برخی واحدهای فرایندی |
| PAC | کنترلکننده اتوماسیونی با قابلیتهای پیشرفته در برخی کاربردهای پیچیده |
DCS معمولاً در پروژههایی به کار میرود که مدیریت تعداد زیادی حلقه کنترلی و هماهنگی بخشهای مختلف فرایند اهمیت دارد. PAC نیز در بعضی کاربردها امکانات پیشرفتهای برای پردازش، ارتباطات و کنترل ارائه میکند.
البته قابلیتهای این سیستمها با توجه به سازنده و مدل متفاوت است و مرز مشخصی میان تمام کاربردهای آنها وجود ندارد. انتخاب نهایی باید بر اساس نیاز واقعی پروژه انجام شود.
PLC در چه صنایعی کاربرد دارد؟
یکی از دلایل اهمیت یادگیری PLC این است که کاربرد آن به یک صنعت خاص محدود نمیشود. هرجا بخشی از یک عملیات صنعتی نیاز به کنترل خودکار داشته باشد، ممکن است از PLC استفاده شود.
صنایع تولیدی و خطوط مونتاژ
در خطوط تولید، PLC میتواند حرکت نوار نقالهها، شمارش قطعات، ترتیب فعالیت ماشینآلات و هماهنگی میان ایستگاههای کاری را کنترل کند.
برای مثال، وقتی قطعهای به موقعیت مشخصی میرسد، سنسور حضور آن را تشخیص میدهد و PLC فرمان شروع مرحله بعدی را صادر میکند.
صنایع نفت، گاز و پتروشیمی
در این صنایع، PLC ممکن است برای کنترل تجهیزات جانبی، مدیریت پمپها، فرماندهی به شیرها و اجرای توالیهای عملیاتی استفاده شود.
ازآنجاکه برخی فرایندهای این حوزه خطرات جدی دارند، طراحی سیستم کنترل باید با رعایت الزامات ایمنی انجام شود. PLC معمولی بهتنهایی جایگزین سیستمهای کنترل ایمنی موردنیاز در کاربردهای حساس نیست.
آب و فاضلاب
کنترل پمپها، مدیریت سطح مخازن و هماهنگی تجهیزات تصفیه از کاربردهای PLC در تأسیسات آب و فاضلاب هستند.
برای نمونه، با دریافت اطلاعات سنسور سطح، میتوان پمپ را در محدودههای مشخص روشن یا خاموش کرد و از ادامه کار خارج از شرایط تعریفشده جلوگیری کرد.
ساختمانها و تأسیسات
در بعضی پروژههای تأسیساتی، PLC برای کنترل پمپها، فنها، تجهیزات تهویه و توالی عملکرد دستگاهها به کار میرود.
البته در ساختمانهای هوشمند ممکن است کنترلکنندههای تخصصی دیگری نیز استفاده شوند و انتخاب تجهیزات به مقیاس پروژه و پروتکلهای ارتباطی بستگی دارد.
رباتیک و کنترل حرکت
در ماشینآلاتی که حرکت قطعات باید با ترتیب و دقت مشخصی انجام شود، PLC میتواند بخشی از فرایند کنترل را بر عهده بگیرد.
برای حرکتهای سریع و دقیق، گاهی به کنترلکنندههای تخصصی حرکت یا قابلیتهای Motion Control نیاز است. بنابراین، نوع سیستم به پیچیدگی حرکت و دقت موردنیاز بستگی دارد.
مزایا و محدودیتهای PLC
PLC به دلیل قابلیت برنامهریزی و امکان ارتباط با تجهیزات صنعتی، در بسیاری از پروژهها انتخاب مناسبی است؛ اما استفاده از آن همیشه بهترین یا اقتصادیترین گزینه نیست.
مزایای PLC
- انعطافپذیری در کنترل: اگر ترتیب عملکرد دستگاه تغییر کند، در بسیاری از موارد میتوان با اصلاح برنامه، منطق جدید را پیادهسازی کرد.
- عیبیابی ساختاریافتهتر: بررسی وضعیت ورودیها، خروجیها، متغیرها و خطاها به پیدا کردن منشأ مشکل کمک میکند.
- قابلیت اطمینان: PLCهای صنعتی برای شرایط عملیاتی مشخص طراحی میشوند؛ بااینحال، نصب اصولی، تغذیه مناسب و نگهداری صحیح همچنان ضروری است.
- امکان توسعه: در مدلهای سازگار، میتوان با افزودن ماژولها یا تجهیزات ارتباطی، ظرفیت سیستم را افزایش داد.
- کاهش پیچیدگی برخی مدارها: پیادهسازی منطق در برنامه میتواند نیاز به مدارهای رلهای پیچیده و سیمکشی کنترلی گسترده را کاهش دهد.
محدودیتهای PLC
هزینه تهیه کنترلکننده، ماژولها، نرمافزارها و تجهیزات جانبی ممکن است در پروژههای کوچک قابل توجه باشد. از طرف دیگر، طراحی و نگهداری سیستم به نیروی متخصص نیاز دارد.
همچنین، در کاربردهایی که به پردازشهای محاسباتی سنگین یا اجرای نرمافزارهای گسترده نیاز دارند، PLC بهتنهایی ممکن است انتخاب مناسبی نباشد.
به همین دلیل، پیش از انتخاب PLC باید نیازهای پروژه، هزینه اجرا، امکان توسعه و سطح تخصص موردنیاز بررسی شود.
شغل PLC چیست و متخصص آن چه کاری انجام میدهد؟
اگر بخواهیم از جنبه شغلی به موضوع نگاه کنیم، فعالیت در حوزه PLC فقط به برنامهنویسی محدود نمیشود. متخصصان این حوزه ممکن است در طراحی، نصب، راهاندازی، تعمیر و نگهداری سیستمهای کنترل صنعتی فعالیت کنند.
نوع مسئولیت به تجربه فرد، ساختار شرکت و پروژهای که در آن مشغول است بستگی دارد.
۱. برنامهنویس PLC
برنامهنویس PLC منطق عملکرد دستگاه یا خط تولید را طراحی میکند و آن را در محیط نرمافزاری مربوط پیادهسازی میکند.
برای مثال، ممکن است وظیفه داشته باشد برنامهای بنویسد که پس از تشخیص قطعه، موتور را روشن کند، در زمان مشخصی عملیات را متوقف کند و سپس دستگاه را برای مرحله بعد آماده سازد.
آزمایش برنامه، اصلاح خطاها و مستندسازی منطق کنترل نیز بخشی از این کار است.
۲. تکنسین PLC
تکنسین PLC معمولاً بیشتر با نصب، بررسی سیمکشی، تست ورودیها و خروجیها و عیبیابی تجهیزات سروکار دارد.
برای نمونه، اگر سنسوری اطلاعات را به PLC ارسال نکند، تکنسین باید بررسی کند که مشکل از خود سنسور، سیمکشی، منبع تغذیه، تنظیمات یا بخش دیگری از سیستم است.
میزان مسئولیت برنامهنویسی در این موقعیت به سطح مهارت و شرح وظایف بستگی دارد.
۳. مهندس کنترل و اتوماسیون
مهندس کنترل و اتوماسیون میتواند در طراحی ساختار سیستم کنترل، انتخاب تجهیزات، تعیین روش ارتباط میان دستگاهها و هماهنگی PLC با تجهیزاتی مانند HMI و SCADA مشارکت داشته باشد.
این موقعیت معمولاً به درک گستردهتری از برق صنعتی، کنترل، شبکههای صنعتی و نیازهای فرایند احتیاج دارد.
۴. متخصص راهاندازی PLC
متخصص راهاندازی در مرحله نصب و آمادهسازی سیستم برای بهرهبرداری نقش دارد. او باید عملکرد تجهیزات، صحت برنامه، ارتباط میان بخشها و توالی عملیات را بررسی کند.
این شغل ممکن است به حضور در کارخانه یا محل اجرای پروژه نیاز داشته باشد و گاهی با سفر کاری یا فشار زمانی همراه است.
وظایف روزانه متخصص PLC چیست؟
یک روز کاری در این حرفه میتواند از یک پروژه به پروژه دیگر کاملاً متفاوت باشد. در یک شرکت مهندسی، ممکن است بیشتر زمان صرف طراحی و برنامهنویسی شود؛ اما در واحد تعمیرات کارخانه، بررسی خرابیها و بازگرداندن دستگاه به شرایط عادی اهمیت بیشتری دارد.
بااینحال، برخی از وظایف رایج عبارتاند از:
- بررسی نیازهای فرایند و نقشههای برق و کنترل.
- طراحی منطق کنترلی و نوشتن برنامه PLC.
- پیکربندی ورودیها، خروجیها و ارتباطات صنعتی.
- آزمایش برنامه در محیط شبیهسازی یا روی تجهیزات واقعی.
- بررسی عملکرد سنسورها، موتورها و عملگرها.
- عیبیابی خطاهای برنامه، سیمکشی و ارتباطات.
- تهیه نسخه پشتیبان و مستندسازی تغییرات.
- هماهنگی با تیمهای برق، مکانیک و تولید برای اجرای صحیح پروژه.
در این حرفه، تغییر عجولانه برنامه میتواند باعث توقف دستگاه یا عملکرد نامناسب تجهیزات شود. به همین دلیل، آزمایش مرحلهای، ثبت تغییرات و رعایت دستورالعملهای ایمنی اهمیت زیادی دارد.
شرایط کار و محیط فعالیت متخصص PLC
متخصص PLC ممکن است در کارخانه، شرکتهای مهندسی، واحد تعمیرات و نگهداری یا تیمهای نصب و راهاندازی مشغول به کار شود.
اگر فعالیت بیشتر به برنامهنویسی و طراحی اختصاص داشته باشد، بخشی از کار در دفتر یا محیط نرمافزاری انجام میشود. در مقابل، کارهای مرتبط با تعمیرات و راهاندازی معمولاً حضور بیشتری در محیط صنعتی میطلبند.
شرایط کاری نیز در همه موقعیتها یکسان نیست. برخی شرکتها ساعات کاری منظم دارند؛ اما در واحدهای تعمیرات ممکن است شیفت کاری یا رسیدگی به خرابیهای خارج از برنامه مطرح باشد.
در پروژههای راهاندازی نیز نزدیکشدن به زمان تحویل میتواند حجم کار را افزایش دهد. محیط صنعتی ممکن است با صدا، گرما، گردوغبار یا محدودیت فضای کار همراه باشد؛ بنابراین، رعایت اصول ایمنی بخش جداییناپذیر این شغل است.
بازار کار PLC چگونه است؟
فرصتهای شغلی PLC به میزان استفاده صنایع از اتوماسیون، وضعیت پروژههای صنعتی و نیاز مجموعهها به نگهداری تجهیزات وابسته است. ازآنجاکه کنترلکنندههای برنامهپذیر در صنایع مختلف استفاده میشوند، مهارتهای این حوزه میتوانند در موقعیتهای شغلی متنوعی کاربرد داشته باشند.
بااینحال، صرف یادگیری یک نرمافزار به معنای تضمین استخدام نیست. کارفرما ممکن است علاوه بر آشنایی با PLC، توانایی نقشهخوانی، شناخت برق صنعتی، عیبیابی و کار با تجهیزات واقعی را نیز ارزیابی کند.
مسیر پیشرفت شغلی در PLC
مسیر شغلی هر فرد به پیشزمینه، تجربه و فرصتهای کاری او بستگی دارد؛ اما یک مسیر احتمالی میتواند به این شکل باشد:
کارآموز یا تکنسین مبتدی
تکنسین PLC یا برنامهنویس جونیور
برنامهنویس یا مهندس اتوماسیون
متخصص ارشد کنترل یا راهاندازی
سرپرست فنی یا مدیر پروژه
این مسیر برای همه افراد یکسان نیست و برخی ممکن است در زمینه تعمیرات، برنامهنویسی، طراحی سیستم یا راهاندازی تخصص عمیقتری پیدا کنند.
یادگیری یک برند PLC میتواند نقطه شروع مناسبی باشد؛ اما شناخت اصول مشترک کنترل صنعتی، توانایی عیبیابی و تجربه کار با تجهیزات مختلف، دامنه فرصتهای شغلی را گستردهتر میکند.
برای شغل PLC چه مهارتها و مدارکی لازم است؟
ورود به این حرفه به ترکیبی از دانش فنی، تمرین و توانایی حل مسئله نیاز دارد. هرچه فرد بهتر بتواند ارتباط میان برنامه، سیمکشی و عملکرد واقعی دستگاه را درک کند، برای انجام وظایف تخصصی آمادهتر خواهد بود.
مهارتهای فنی موردنیاز
- برق صنعتی: شناخت مدار فرمان و قدرت، کنتاکتور، رله، حفاظت موتور و اصول ایمنی برق.
- نقشهخوانی برق: توانایی خواندن نقشههای کنترلی و تشخیص ارتباط میان تجهیزات.
- برنامهنویسی PLC: آشنایی با شرطها، تایمرها، شمارندهها، متغیرها و منطقهای کنترلی.
- HMI و SCADA: شناخت نمایشگرهای اپراتوری و سامانههای نظارت و جمعآوری داده.
- شبکههای صنعتی: آشنایی با روشهای تبادل داده میان کنترلکنندهها، درایوها، سنسورها و سایر تجهیزات.
- عیبیابی: توانایی بررسی مرحلهبهمرحله سیگنالها و تشخیص علت اختلال در عملکرد سیستم.
نرمافزارهای پرکاربرد PLC
نرمافزار موردنیاز به برند و مدل کنترلکننده بستگی دارد. برخی از محیطهای پرکاربرد عبارتاند از:
- TIA Portal: برای برنامهریزی بسیاری از کنترلکنندههای زیمنس.
- RSLogix و Studio 5000: برای خانوادههای مختلف کنترلکنندههای آلن بردلی، متناسب با مدل و نسل دستگاه.
- CODESYS: برای کنترلکنندههای سازگار با این محیط.
- GX Works: برای محصولات مختلف میتسوبیشی، متناسب با مدل کنترلکننده.
لازم نیست در ابتدای مسیر همه این نرمافزارها را همزمان یاد بگیرید. بهتر است ابتدا یک محیط متناسب با هدف آموزشی خود انتخاب کنید و اصول برنامهنویسی را بهخوبی یاد بگیرید.
آیا برای کار با PLC مدرک دانشگاهی لازم است؟
داشتن تحصیلات مرتبط در رشتههایی مانند برق، کنترل یا مکاترونیک میتواند به درک مفاهیم فنی کمک کند؛ اما شرایط استخدام به موقعیت شغلی و الزامات کارفرما بستگی دارد.
در بعضی موقعیتهای تکنسینی، آموزش فنیوحرفهای و مهارت عملی میتواند مسیر مناسبی برای شروع باشد. در مقابل، موقعیتهای مهندسی تخصصی ممکن است به مدرک تحصیلی مرتبط یا تجربه بیشتری نیاز داشته باشند.
دوره آموزشی زمانی ارزشمندتر است که در کنار آموزش مفاهیم، تمرین عملی، کار با نرمافزار، تحلیل خطا و آشنایی با تجهیزات واقعی را نیز پوشش دهد.
مهارتهایی مانند حل مسئله، دقت، مستندسازی و ارتباط مؤثر با اعضای تیم نیز در این حرفه اهمیت دارند؛ زیرا متخصص PLC معمولاً باید با بخشهای برق، مکانیک و تولید همکاری کند.
درآمد و حقوق شغل PLC چقدر است؟
درآمد متخصص PLC به عوامل مختلفی بستگی دارد و نمیتوان یک رقم ثابت را برای همه افراد در نظر گرفت. شهر محل کار، سابقه، سطح مسئولیت، نوع صنعت، پیچیدگی پروژه و مهارتهای تخصصی بر میزان درآمد تأثیر میگذارند.
برای مثال، وظایف یک کارآموز با فردی که مسئول طراحی، برنامهنویسی و راهاندازی یک خط تولید است، یکسان نیست. همچنین، کسی که علاوه بر PLC به HMI، SCADA، شبکههای صنعتی و عیبیابی پیشرفته مسلط است، ممکن است برای موقعیتهای تخصصیتری واجد شرایط باشد.
برای برآورد واقعبینانه درآمد، بهتر است آگهیهای استخدام جدید در شهر موردنظر را بررسی کنید و شرح وظایف، سابقه موردنیاز و شرایط قرارداد را با یکدیگر مقایسه کنید.
در کنار استخدام، برخی متخصصان باتجربه در پروژههای نصب، راهاندازی، عیبیابی یا پشتیبانی فنی نیز فعالیت میکنند. البته دستیابی به چنین فرصتهایی به تجربه، توانایی اجرایی و شرایط بازار بستگی دارد.
بنابراین، هنگام ارزیابی این مسیر شغلی بهتر است علاوه بر حقوق اولیه، امکان کسب تجربه، توسعه مهارت و پیشرفت به موقعیتهای تخصصیتر را نیز در نظر بگیرید.
چالشهای شغل PLC چیست؟
کار با سیستمهای کنترل صنعتی برای افرادی که به حل مسئله و فناوری علاقه دارند، میتواند جذاب باشد؛ اما این حرفه چالشهایی هم دارد که بهتر است پیش از انتخاب آن بشناسید.
- مسئولیت عملکرد تجهیزات: خطا در برنامه یا تنظیمات ممکن است باعث توقف دستگاه یا اختلال در تولید شود. به همین دلیل، آزمایش و مستندسازی اهمیت زیادی دارد.
- فشار زمانی در پروژهها: در زمان راهاندازی یا خرابی تجهیزات، ممکن است لازم باشد مشکل در مدت محدودی شناسایی و برطرف شود.
- نیاز به یادگیری مستمر: سختافزارها، نرمافزارها و روشهای ارتباطی صنعتی تغییر میکنند. متخصص باید دانش خود را متناسب با تجهیزات مورد استفاده بهروز نگه دارد.
- شرایط محیطی: بعضی موقعیتهای کاری به حضور در کارخانه و کار با تابلوها و تجهیزات صنعتی نیاز دارند. رعایت دستورالعملهای ایمنی در چنین محیطهایی ضروری است.
- پیچیدگی عیبیابی: گاهی یک اختلال ظاهری ساده از چند عامل مختلف ناشی میشود؛ برای مثال، مشکل میتواند از سنسور، سیمکشی، برنامه یا ارتباطات صنعتی باشد. تشخیص درست به دانش فنی و بررسی مرحلهای نیاز دارد.
در کاربردهای حساس نیز حفاظت افراد نباید صرفاً به برنامه عادی PLC وابسته باشد و باید از راهکارهای ایمنی متناسب با خطر استفاده شود.
چگونه یادگیری PLC را شروع کنیم؟
اگر قصد ورود به این حرفه را دارید، بهتر است یادگیری را از مفاهیم پایه شروع کنید و بهتدریج به سمت برنامهنویسی و پروژههای عملی بروید.
مرحله اول: یادگیری برق صنعتی
ابتدا با مفاهیمی مانند مدار فرمان و قدرت، رله، کنتاکتور، سنسورها، حفاظت موتور و نقشهخوانی آشنا شوید.
این دانش کمک میکند هنگام کار با PLC بدانید هر ورودی از کجا میآید، هر خروجی چه تجهیزی را کنترل میکند و در صورت بروز خطا باید کدام بخشها بررسی شوند.
مرحله دوم: آشنایی با ساختار PLC و برنامهنویسی
در این مرحله، ساختار سختافزاری کنترلکننده، ورودیها و خروجیها و روش نوشتن برنامه را یاد بگیرید.
زبان Ladder به دلیل شباهت ظاهری به مدارهای رلهای، برای بسیاری از افراد نقطه شروع مناسبی است. زبانهای FBD و ST نیز در پروژههای مختلف کاربرد دارند.
بهتر است ابتدا مفاهیمی مانند شرطها، تایمرها، شمارندهها و توالی عملیات را با مثالهای ساده تمرین کنید.
مرحله سوم: کار با نرمافزار و شبیهسازی
پس از یادگیری مفاهیم اولیه، یک نرمافزار متناسب با PLC انتخابی خود نصب کنید و برنامههای ساده بنویسید.
شبیهسازی به شما امکان میدهد رفتار برنامه را بررسی کنید و بدون نیاز به اتصال فوری به ماشینآلات واقعی، خطاهای منطقی را پیدا کنید.
البته شبیهسازی جایگزین کامل تجربه عملی نیست؛ زیرا در محیط واقعی، مشکلات سیمکشی، سنسورها، نویز و ارتباطات نیز مطرح میشوند.
مرحله چهارم: تمرین با تجهیزات واقعی
برای کسب مهارت کاربردی، بهتر است با ورودیها و خروجیهای واقعی، سنسورها، عملگرها و تابلوهای آموزشی کار کنید.
در این مرحله میتوانید یاد بگیرید چگونه وضعیت سیگنالها را بررسی کنید، علت روشن نشدن یک خروجی را پیدا کنید و میان خطای برنامه و ایراد سختافزاری تفاوت بگذارید.
مرحله پنجم: ساخت نمونهکار
ساخت چند پروژه کوچک به شما کمک میکند آموختههایتان را به تجربه عملی تبدیل کنید. برای مثال:
- کنترل نوار نقاله با استفاده از سنسور.
- شمارش قطعات عبوری از یک خط تولید.
- کنترل سطح مخزن و فرماندهی به پمپ.
- طراحی توالی روشن و خاموش شدن چند موتور.
- نمایش وضعیت دستگاه روی HMI.
برای هر پروژه، منطق عملکرد، نقشه ورودی و خروجی، برنامه نوشتهشده و نتایج آزمایش را مستند کنید. این اطلاعات میتوانند هنگام معرفی تواناییهای فنی به کارفرما مفید باشند.
مرحله ششم: یادگیری مهارتهای تکمیلی
پس از تسلط بر مبانی PLC، میتوانید سراغ HMI، SCADA، درایوهای صنعتی و شبکههای ارتباطی بروید.
انتخاب مهارت بعدی بهتر است بر اساس نوع شغلی باشد که میخواهید در آن فعالیت کنید؛ برای مثال، برنامهنویسی و راهاندازی خط تولید ممکن است به مجموعه مهارتهای متفاوتی از تعمیرات و نگهداری نیاز داشته باشد.
آینده شغل PLC؛ ارتباط با اتوماسیون هوشمند
با گسترش اتوماسیون صنعتی، ارتباط میان ماشینآلات، کنترلکنندهها و سامانههای تحلیل داده اهمیت بیشتری پیدا کرده است. مفاهیمی مانند Industry 4.0 و IIoT نیز به همین تغییرات مربوط میشوند.
در بعضی سیستمهای صنعتی، دادههای PLC از طریق شبکهها و تجهیزات واسط به سامانههای نظارتی یا پلتفرمهای تحلیلی منتقل میشوند. این اطلاعات میتوانند برای بررسی عملکرد تجهیزات، تحلیل روند تولید و شناسایی نشانههای احتمالی خرابی استفاده شوند.
در چنین پروژههایی، آشنایی با شبکههای صنعتی، ارتباط میان تجهیزات، مدیریت داده و اصول امنیت سایبری میتواند برای متخصص PLC مزیت ایجاد کند.
البته توسعه فناوری به این معنا نیست که PLC از صنعت کنار گذاشته خواهد شد. در بسیاری از پروژهها، کنترلکنندههای PLC همچنان نقش مهمی دارند و در کنار سایر سامانهها فعالیت میکنند.
در نتیجه، کسی که علاوه بر برنامهنویسی، درک مناسبی از کل سیستم کنترل و ارتباط میان اجزای آن داشته باشد، برای مواجهه با پروژههای متنوع آمادهتر خواهد بود.
سؤالات متداول درباره PLC
آیا برای یادگیری PLC باید مهندس برق باشیم؟
خیر، داشتن مدرک مهندسی برق برای شروع یادگیری در همه مسیرها الزامی نیست؛ اما آشنایی با برق صنعتی، نقشهخوانی و اصول ایمنی اهمیت زیادی دارد. شرایط استخدام به نوع موقعیت شغلی و الزامات کارفرما بستگی دارد.
یادگیری PLC چقدر زمان میبرد؟
مدت یادگیری به پیشزمینه فرد، میزان تمرین و سطح مهارت موردنظر بستگی دارد. یادگیری مفاهیم اولیه با توانایی طراحی، آزمایش و راهاندازی یک سیستم صنعتی تفاوت دارد. برای رسیدن به مهارت کاربردی، تمرین مستمر و کار با تجهیزات واقعی اهمیت زیادی دارد.
آیا PLC فقط در کارخانهها کاربرد دارد؟
خیر. علاوه بر خطوط تولید، PLC در ماشینآلات بستهبندی، تأسیسات آب و فاضلاب، برخی سیستمهای ساختمانی و تجهیزات صنعتی مختلف استفاده میشود. نوع کنترلکننده به نیاز هر پروژه بستگی دارد.
تفاوت PLC با رله چیست؟
رله یک قطعه الکتریکی برای قطع و وصل مدار است؛ اما PLC میتواند منطقهای کنترلی متعدد را از طریق برنامه اجرا کند. در سیستمهای پیچیدهتر، PLC معمولاً امکان تغییر منطق و بررسی وضعیت عملکرد را سادهتر میکند. بااینحال، رله همچنان در بسیاری از مدارهای فرمان کاربرد دارد.
برای شروع کار با PLC کدام مهارت مهمتر است؟
برق صنعتی، نقشهخوانی و منطق برنامهنویسی از پایههای اصلی این حرفه هستند. پس از آن، تمرین عملی، عیبیابی و آشنایی با نرمافزار متناسب با PLC انتخابی اهمیت پیدا میکند.
آیا با یادگیری PLC میتوان وارد بازار کار شد؟
یادگیری PLC میتواند نقطه شروع مناسبی برای ورود به اتوماسیون صنعتی باشد؛ اما استخدام به عوامل دیگری مانند تجربه عملی، توانایی عیبیابی، شناخت تجهیزات و شرایط بازار کار نیز بستگی دارد. ساخت نمونهکار و گذراندن دورههای عملی میتواند به نشاندادن تواناییهای فنی کمک کند.
جمعبندی؛ آیا شغل PLC برای شما مناسب است؟
PLC یکی از تجهیزات مهم در اتوماسیون صنعتی است که به کمک آن میتوان عملکرد ماشینآلات و بسیاری از فرایندهای تولید را بهصورت برنامهریزیشده کنترل کرد. از خطوط مونتاژ و بستهبندی گرفته تا تأسیسات و برخی تجهیزات فرایندی، این کنترلکننده در کاربردهای متنوعی حضور دارد.
از نظر شغلی نیز این حوزه تنها به برنامهنویسی محدود نیست. تکنسین PLC، برنامهنویس، مهندس کنترل و متخصص راهاندازی، هرکدام میتوانند بخش متفاوتی از کار با سیستمهای کنترل را بر عهده بگیرند.
اگر به برق صنعتی، کار با تجهیزات، حل مسئله و پیدا کردن علت خطاها علاقه دارید، یادگیری PLC میتواند گزینهای برای بررسی باشد. برای شروع، لازم نیست همه نرمافزارها و تجهیزات را بشناسید؛ بهتر است از مبانی برق صنعتی و برنامهنویسی شروع کنید، سپس با تمرین و پروژههای عملی مهارت خود را توسعه دهید.
برای یادگیری عملی PLC از کجا شروع کنیم؟
اگر میخواهید این مهارت را بهصورت هدفمند یاد بگیرید، بهتر است دورهای را انتخاب کنید که علاوه بر آموزش مفاهیم، فرصت تمرین برنامهنویسی، آشنایی با تجهیزات و بررسی خطاهای رایج را نیز فراهم کند.
برای آشنایی با مسیر آموزشی و سرفصلهای مرتبط، میتوانید به صفحه دوره آموزش پی ال سی آموزشگاه فنیوحرفهای ایده پاژ مراجعه کنید و اطلاعات دوره را با سطح دانش و هدف شغلی خود مقایسه کنید.
یادگیری اصولی زمانی نتیجه بهتری دارد که آموزش تئوری با تمرین عملی همراه باشد و بتوانید آنچه را یاد گرفتهاید، در قالب یک پروژه واقعی یا آموزشی اجرا کنید.